Wie verbessert ein Spritzguss-Schneckenzylinder die Spritzgussleistung?
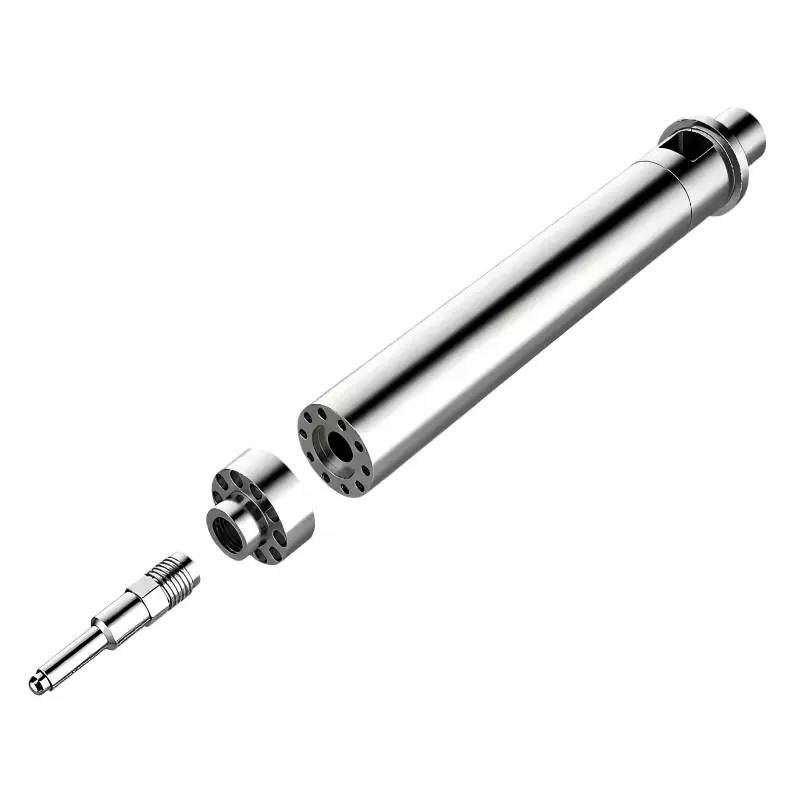
Eine Spritzgießmaschine ist in hohem Maße auf das Schnecken- und Zylindersystem angewiesen, um feste Polymerpellets in eine konsistente, homogene Schmelze umzuwandeln. Wenn Schneckengeometrie, Zylindermaterial, Oberflächenbehandlung, Verarbeitungsbedingungen und Wartungspraktiken richtig auf die Anwendung abgestimmt sind, kann das System eine stabile Plastifizierung, eine vorhersehbare Einspritzleistung, eine bessere Schmelzqualität und weniger Produktionsunterbrechungen unterstützen. EinSpritzguss-Schraubenzylinder ist daher mehr als eine Ersatzkomponente: Es ist ein kritisches Verarbeitungselement, das sich direkt auf die Formkonsistenz, die Lebensdauer der Komponenten und die Betriebseffizienz auswirkt.
In diesem Leitfaden werden die Funktionsprinzipien eines Spritzgussschneckenzylinders, die Rolle verschiedener Schneckenabschnitte, häufige Verschleißprobleme, wichtige Auswahlfaktoren, Wartungspraktiken und praktische Möglichkeiten zur Diagnose von Verarbeitungsproblemen erläutert.
Inhaltsverzeichnis
- Was ist ein Spritzguss-Schraubenzylinder?
- Wie funktioniert der Schraubenzylinder?
- Was sind die Hauptschneckenzonen?
- Warum ist die Qualität von Schneckenzylindern wichtig?
- Welche Materialien und Oberflächenbehandlungen sind wichtig?
- Was ist vor der Bestellung zu beachten?
- Was verursacht den Verschleiß des Schneckenzylinders?
- Wie können häufige Verarbeitungsprobleme diagnostiziert werden?
- Wie kann die Lebensdauer verlängert werden?
- Standard- und verschleißfeste Schneckenzylinder
- Häufig gestellte Fragen
- Abschließende Überlegungen
Was ist ein Spritzguss-Schraubenzylinder?
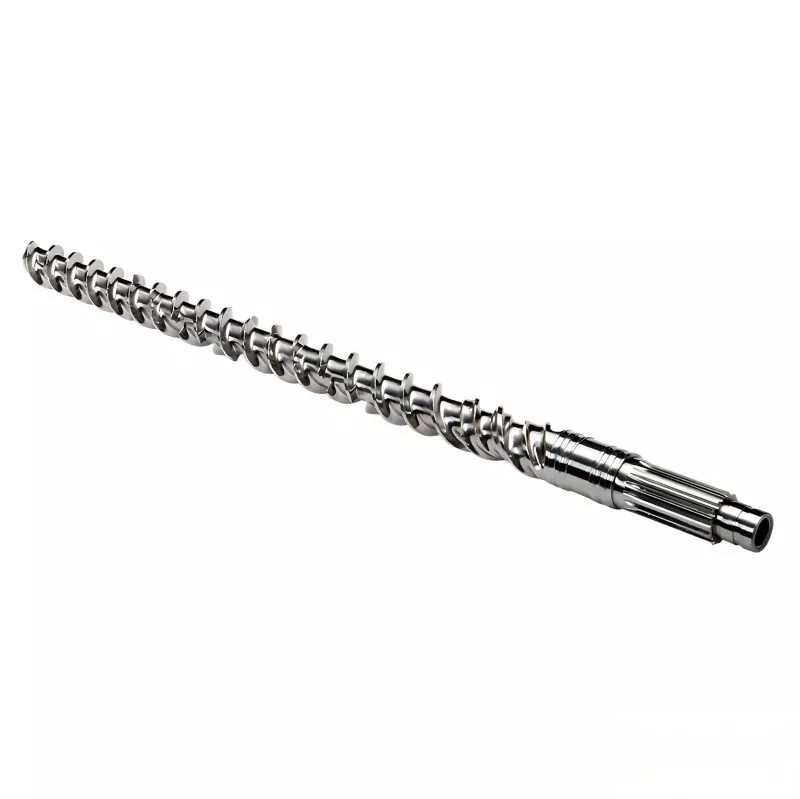
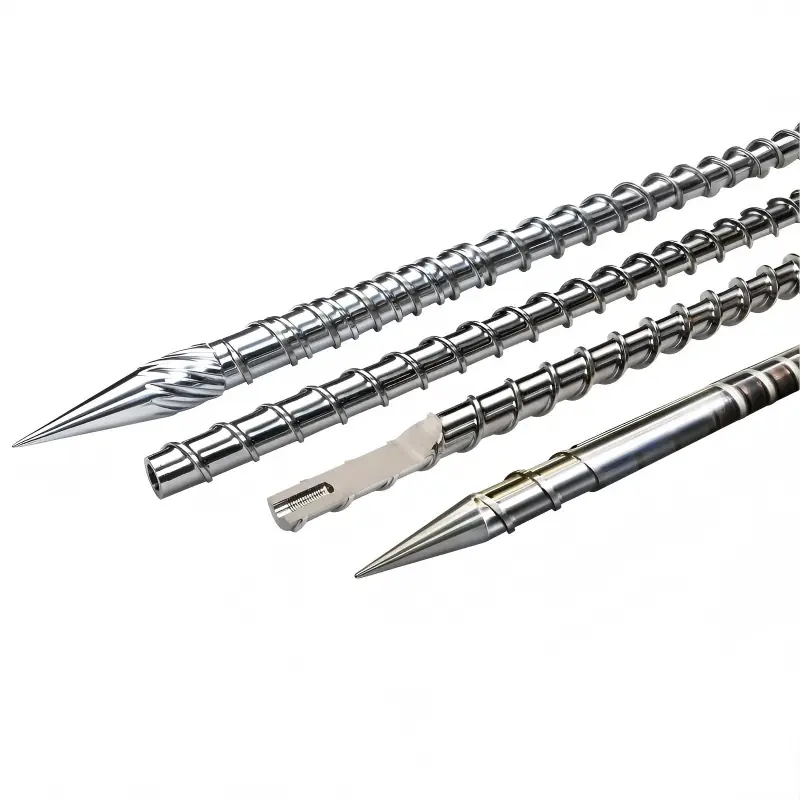
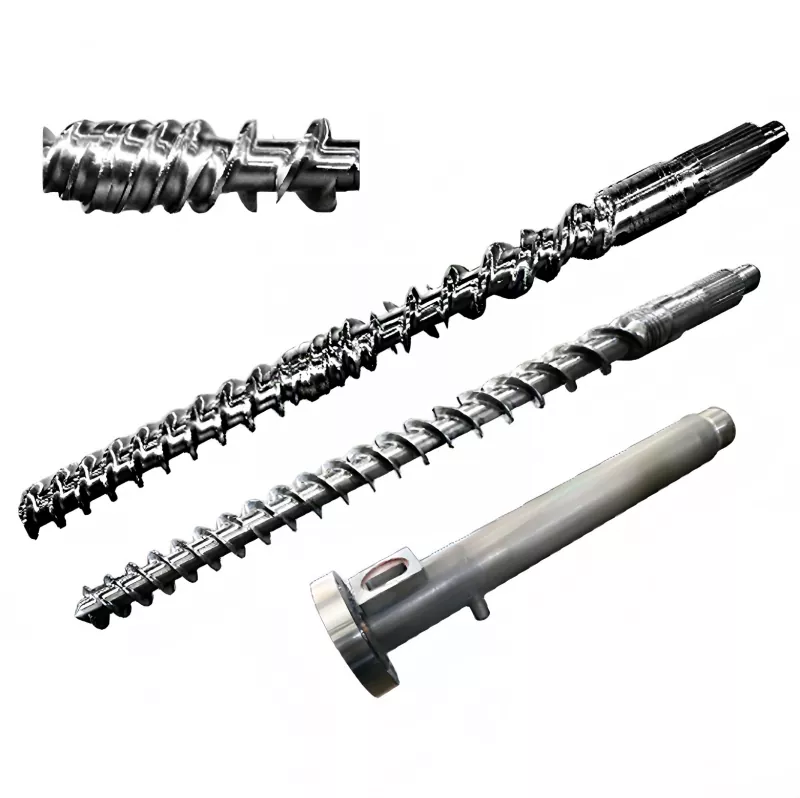
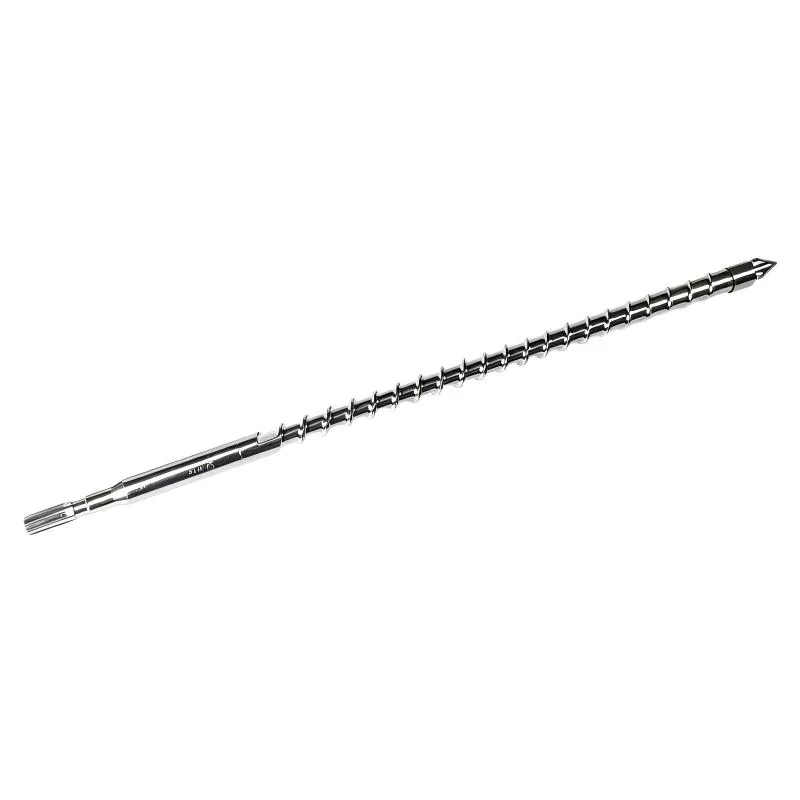
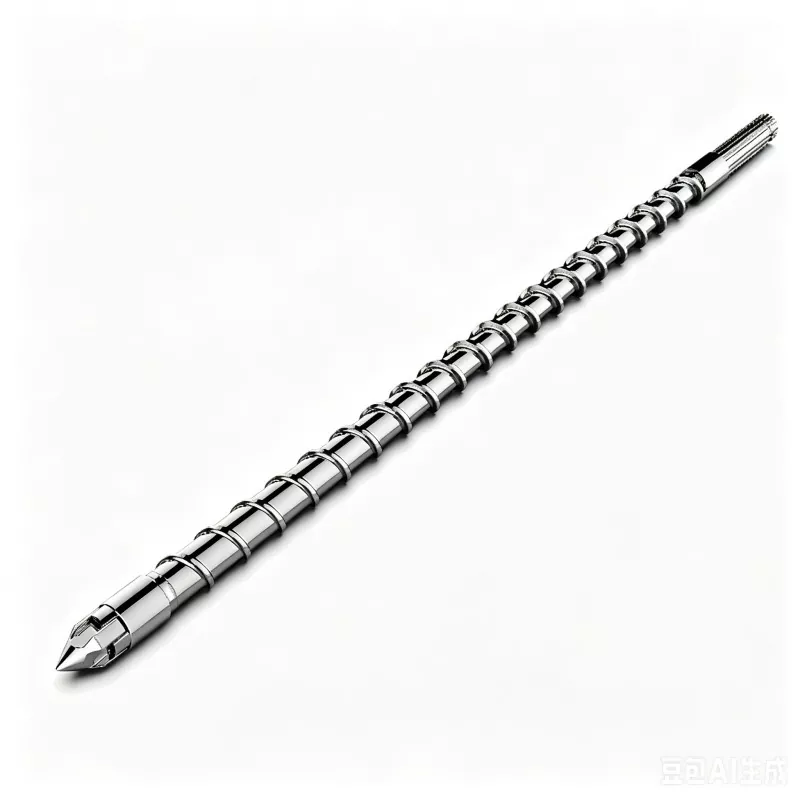
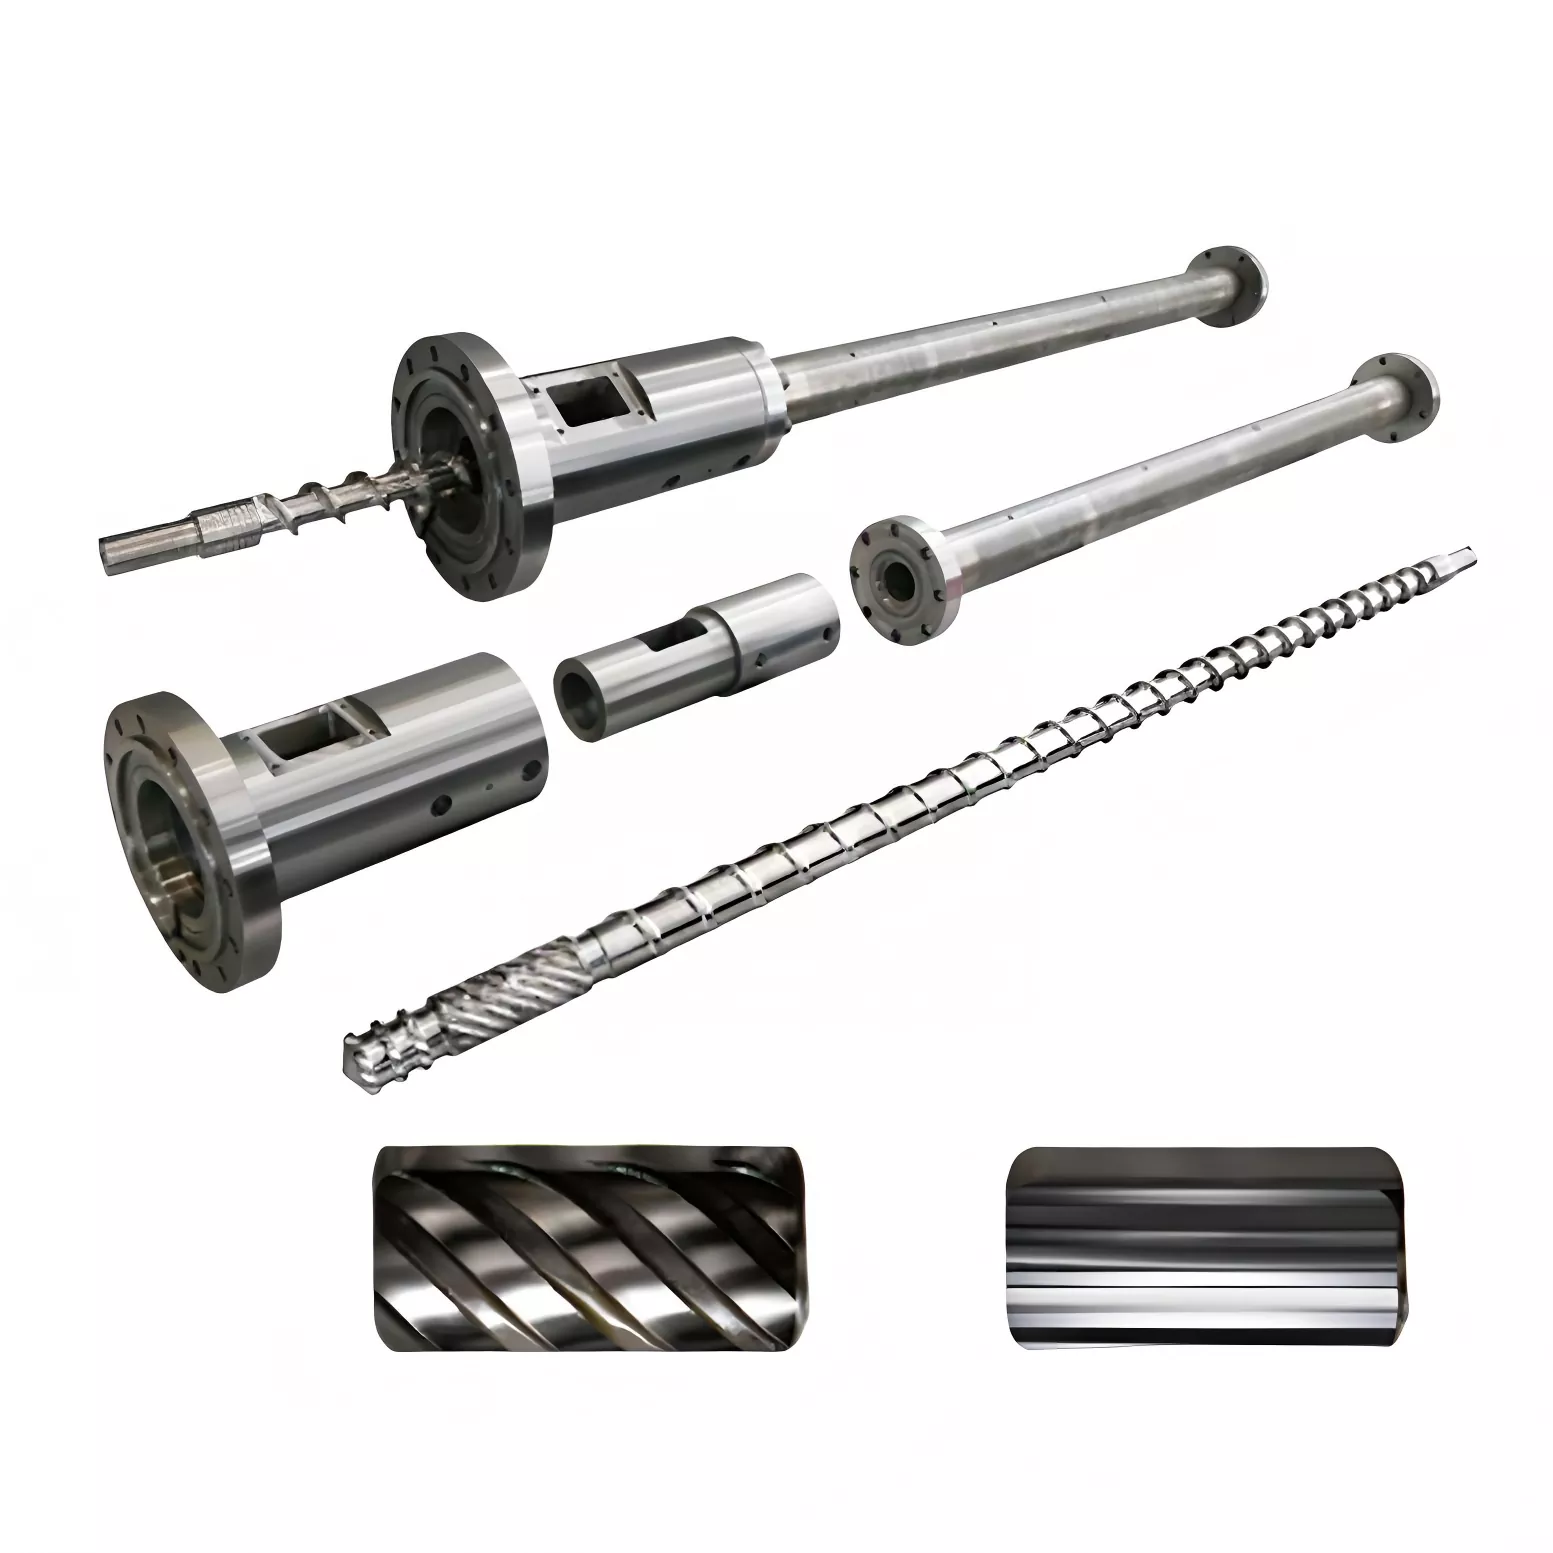
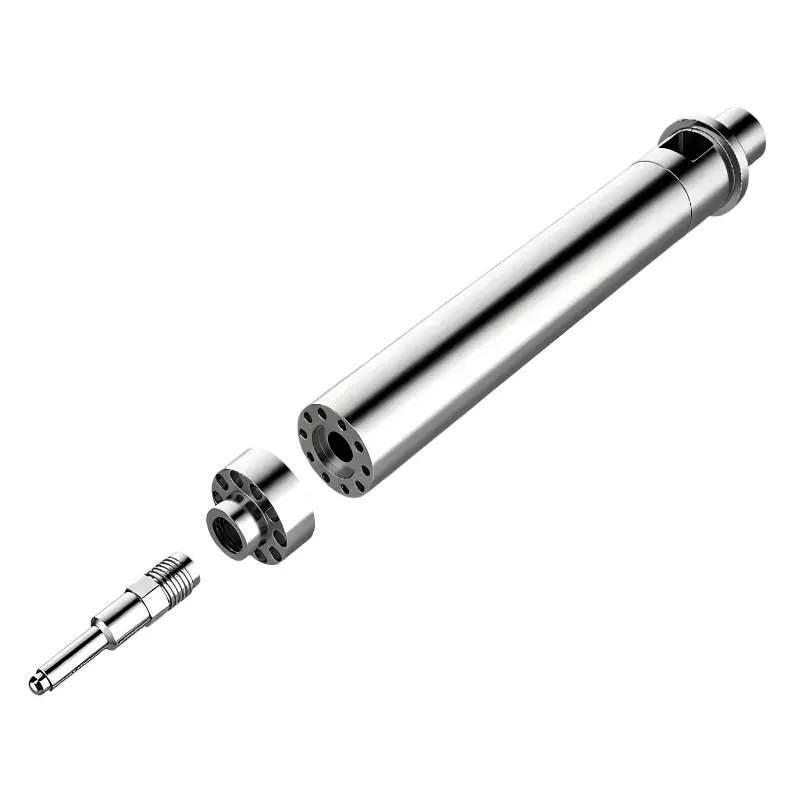
EinSpritzguss-Schraubenzylinderist die primäre Plastifizierungsbaugruppe in einer Spritzgießmaschine. Es besteht hauptsächlich aus einer rotierenden Schnecke, die in einem beheizten Zylinder installiert ist. Gemeinsam fördern diese Komponenten Polymerpellets, üben mechanische Scherung aus, übertragen Wärme, schmelzen das Material, mischen es und bereiten einen kontrollierten Schuss für die Injektion in eine Form vor.
Das Schneckenrohr muss mehrere Funktionen gleichzeitig erfüllen. Es muss Material gleichmäßig verarbeiten, während es unter erhöhten Temperaturen, Druck, Reibung und wiederholten mechanischen Belastungen arbeitet. Daher müssen seine Innenabmessungen und die Schneckengeometrie mit der Maschine und dem zu verarbeitenden Material kompatibel sein.
Ein geeignetes System trägt zur Aufrechterhaltung einer stabilen Schmelzeaufbereitung bei. Ein ungeeignetes oder stark verschlissenes System kann zu ungleichmäßiger Schussgröße, längerer Erholungszeit, schlechter Durchmischung, übermäßiger Leckage über dem Schneckengang, instabiler Schmelzetemperatur und höheren Ausschussraten führen.
Wie funktioniert der Schraubenzylinder?
Während eines typischen Formzyklus gelangen Kunststoffpellets in den Zufuhrbereich des Zylinders. Durch die Drehung der Schnecke wird das Material nach vorne bewegt, während Heizelemente rund um den Zylinder Wärmeenergie liefern. Reibung und viskose Dissipation, die während der Schneckenrotation entstehen, tragen ebenfalls zum Schmelzen bei.
Während sich das Polymer vorwärts bewegt, wird es von der Schnecke komprimiert und homogenisiert. Nach und nach entsteht ein Schmelzbad, während ungeschmolzene Partikel nach und nach in die Schmelze eingearbeitet werden. Die Schnecke dosiert dann vor ihrer Spitze die benötigte Materialmenge ab. Beim Einspritzen bewegt sich die Schnecke wie ein Kolben vorwärts und drückt die vorbereitete Schmelze durch die Düse in die Form.
Kernpunkt:Bei der Schneckenrotation handelt es sich nicht nur um eine bloße Förderwirkung. Schneckengeometrie, Kompression, Verweilzeit, Zylindertemperatur, Gegendruck und Drehzahl wirken zusammen und bestimmen, wie effektiv das Polymer plastifiziert wird.
Da sich jedes Polymer unter Hitze und Scherung anders verhält, sollte das Schneckendesign zusammen mit der Harzformulierung und dem Formungsprozess berücksichtigt werden. Materialien, die abrasive Füllstoffe enthalten, erfordern möglicherweise einen wesentlich anderen Verschleißschutz als standardmäßige ungefüllte Thermoplaste.
Was sind die Hauptschneckenzonen?
Die meisten herkömmlichen Spritzgussschnecken lassen sich anhand von drei Funktionszonen verstehen. Ihre genauen Abmessungen variieren je nach Schneckendesign und Anwendung, aber jede Zone trägt zum gesamten Plastifizierungsprozess bei.
| Schraubenzone | Primäre Funktion | Typisches Anliegen |
|---|---|---|
| Futterzone | Nimmt feste Pellets auf und fördert sie. | Schlechte Ernährung oder Überbrückung. |
| Kompressions-/Übergangszone | Komprimiert Pellets und fördert das Schmelzen. | Übermäßige Scherung oder unvollständiges Schmelzen. |
| Messzone | Homogenisiert und dosiert die Schmelze. | Schlechte Mischung oder instabile Dosierung. |
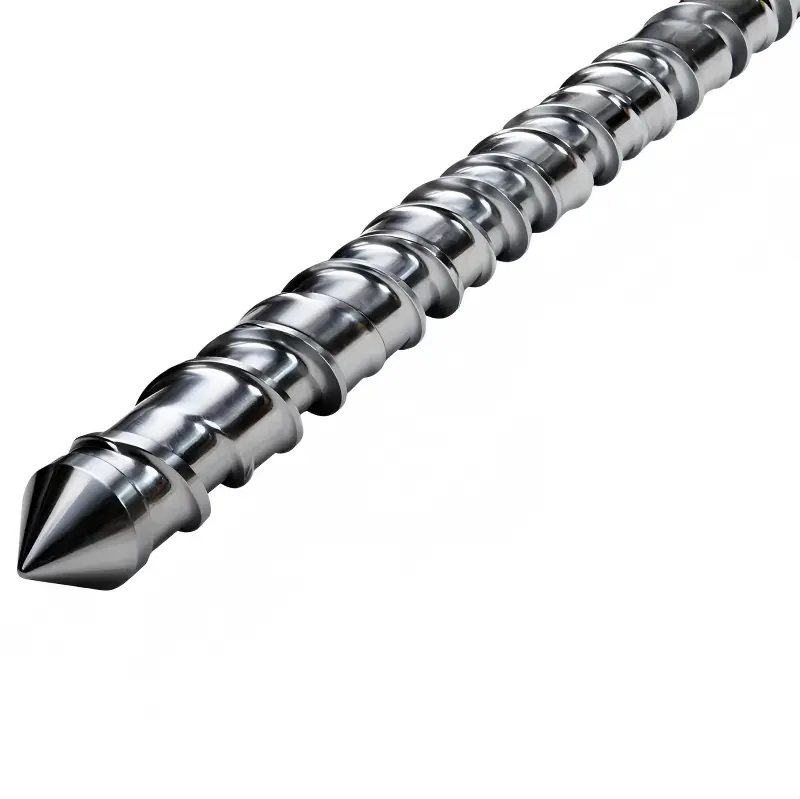
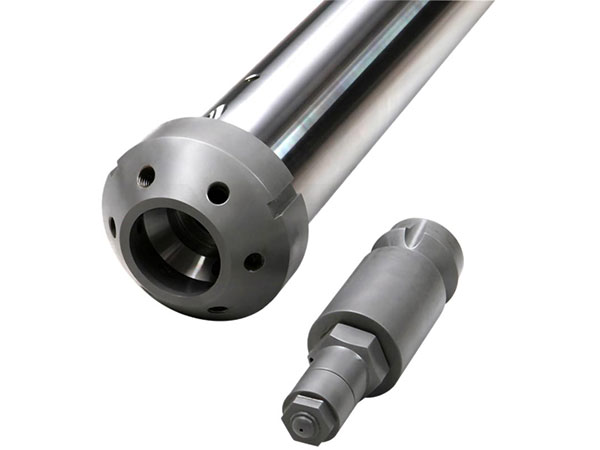
Die Schraubenspitze und der Rückschlagring sind ebenfalls wichtig, da sie dabei helfen, die Bewegung der Schmelze während der Rückgewinnung und Einspritzung zu kontrollieren. Zu großer Spielraum, beschädigte Komponenten oder eine ungeeignete Konstruktion können die Druckhaltung und Schusskonsistenz beeinträchtigen.
Warum ist die Qualität von Schneckenzylindern wichtig?
Der Schneckenzylinder steht in direktem Zusammenhang mit der Wiederholbarkeit der Plastifizierung. Selbst wenn die Einspritzmaschine, die Form und das Harz unverändert bleiben, kann ein stark abgenutzter Schneckenzylinder die Art und Weise, wie das Material verarbeitet wird, verändern.
- Konsistentere Plastifizierung:Die richtige Schneckengeometrie trägt dazu bei, eine vorhersehbarere Schmelze zu erzeugen.
- Verbesserte Schussstabilität:Kontrollierte Dosierung und reduzierte interne Leckage unterstützen eine wiederholbare Schussvorbereitung.
- Besseres Materialhandling:Die richtigen Oberflächeneigenschaften können den vorzeitigen Verschleiß bei der Verarbeitung anspruchsvoller Verbindungen reduzieren.
- Reduzierte ungeplante Ausfallzeiten:Eine ordnungsgemäß spezifizierte Komponente kann dazu beitragen, häufigen Austausch aufgrund beschleunigten Verschleißes zu vermeiden.
- Prozesskontrolle:Konsistente Schnecken- und Zylinderabmessungen erleichtern die Schaffung wiederholbarer Verarbeitungsbedingungen.
Bei der Großserienproduktion können diese Faktoren von Bedeutung sein, da sich kleine Abweichungen über Tausende oder Millionen von Formzyklen wiederholen. Ein Schneckenzylinder sollte daher als Teil des gesamten Produktionssystems und nicht als isoliertes mechanisches Ersatzteil bewertet werden.
Welche Materialien und Oberflächenbehandlungen sind wichtig?
Bei der Konstruktion des Schneckenzylinders müssen die zu verarbeitenden Harze und Zusatzstoffe berücksichtigt werden. Zu den allgemeinen technischen Überlegungen gehören die Auswahl des Grundstahls, die Härte, die Korrosionsbeständigkeit, die Abriebfestigkeit, das Nitrieren, das Auftragschweißen und andere Oberflächen- oder Bimetalllösungen.
Standard-Thermoplaste stellen möglicherweise relativ moderate Verschleißbedingungen dar, während glasfaserverstärkte, mineralgefüllte, flammhemmende oder andere hochgefüllte Verbindungen erheblich anspruchsvollere Anforderungen stellen können. Einige Polymere und Additive können bei erhöhten Temperaturen auch korrosionsbedingte Probleme verursachen.
Materialbetrachtungen auf einen Blick
- Ungefüllte Materialien: Fokus auf Maßhaltigkeit und allgemeine Haltbarkeit.
- Mit Schleifmittel gefüllte Materialien: Priorisieren Sie eine verschleißfeste Konstruktion.
- Korrosive Formulierungen: Erwägen Sie korrosionsbeständige Materialien oder Schutzbehandlungen.
- Hochtemperaturpolymere: Materialverträglichkeit mit dem vorgesehenen Verarbeitungsbereich prüfen.
Die richtige Wahl hängt von den tatsächlichen Produktionsbedingungen ab. Harzqualität, Füllstoffanteil, Verarbeitungstemperatur, Durchsatz, Schneckengeschwindigkeit, Druck und erwartete Betriebsstunden sollten alle berücksichtigt werden, bevor Materialien oder Behandlungen spezifiziert werden.
Was ist vor der Bestellung zu beachten?
Eines der häufigsten Probleme beim Kauf ist die Bestellung eines Schneckenzylinders nur anhand des Maschinenmodells oder des Schneckendurchmessers. Obwohl diese Details nützlich sind, liefern sie möglicherweise nicht genügend Informationen für eine genaue Herstellung.
- Maschinenmarke und Modell:Bestätigen Sie die genaue Maschinenkonfiguration.
- Schraubendurchmesser:Passen Sie die Maßanforderungen genau an.
- Schraubenlänge und L/D-Verhältnis:Diese beeinflussen Verweilzeit und Plastifizierungsverhalten.
- Zu verarbeitendes Material:Identifizieren Sie das Harz und alle abrasiven oder korrosiven Zusätze.
- Ausgabeanforderungen:Berücksichtigen Sie das Schussgewicht, die Zykluszeit und das erwartete Produktionsvolumen.
- Schneckengeometrie:Überprüfen Sie das Kompressionsverhältnis, das Flugdesign, die Mischanforderungen und andere anwendungsspezifische Funktionen.
- Laufkonfiguration:Überprüfen Sie die Zufuhröffnung, die Heizzonen, die Düsenschnittstelle und die maschinenseitigen Abmessungen.
- Verschleißschutz:Wählen Sie je nach Verarbeitungsumgebung ein geeignetes Material oder eine geeignete Behandlung aus.
Bei einer Ersatzkomponente kann die Bereitstellung von Zeichnungen, Maßen, Fotos, vorhandenen Schraubenspezifikationen und Harzinformationen das Risiko von Maß- oder Anwendungsabweichungen erheblich reduzieren.
Was verursacht den Verschleiß des Schneckenzylinders?
Verschleiß ist beim Spritzgießen ein normales Problem, sein Ausmaß variiert jedoch je nach Anwendung erheblich. Abrasive Füllstoffe, verunreinigtes Material, zu hohe Temperaturen, schlechte Reinigungspraktiken, Fehlausrichtung und ungeeignete Verarbeitungsbedingungen können zu einer beschleunigten Verschlechterung beitragen.
| Symptom | Mögliche Ursache | Nützlicher Check |
|---|---|---|
| Erhöhte Erholungszeit | Reduzierte Plastifizierungseffizienz oder Verschleiß | Überprüfen Sie Schneckengeschwindigkeit, Temperaturen und Abstände. |
| Schussvariation | Mögliche Leckage- oder Prüfringprobleme | Schneckenspitze und Rückschlagventil prüfen. |
| Schlechte Farbkonsistenz | Unzureichende Durchmischung oder Materialzersetzung | Überprüfen Sie das Schraubendesign und das thermische Profil. |
| Metallpartikel oder Verunreinigungen | Mechanischer Verschleiß oder Oberflächenschäden | Halten Sie an und prüfen Sie die Plastifizierungseinheit. |
Messungen sind zuverlässiger als eine reine Sichtprüfung. Während der geplanten Wartung kann die Überprüfung der Schneckengangabmessungen, des Innendurchmessers des Zylinders, der Abstände und der zugehörigen Komponenten dabei helfen, festzustellen, ob eine Sanierung oder ein Austausch angebracht ist.
Wie können häufige Verarbeitungsprobleme diagnostiziert werden?
Wenn sich die Formleistung ändert, ist der sofortige Austausch des Schneckenzylinders nicht immer der richtige erste Schritt. Eine systematische Untersuchung kann dabei helfen, herauszufinden, ob das Problem von der Plastifizierungsbaugruppe, den Prozesseinstellungen, dem Materialzustand oder einer anderen Maschinenkomponente herrührt.
Beginnen Sie mit der Aufzeichnung messbarer Änderungen wie Erholungszeit, Kissen, Einspritzdruck, Schmelzetemperatur, Schussvariation, Schneckenposition und Zykluszeit. Vergleichen Sie diese Beobachtungen mit historischen Produktionsdaten, sofern verfügbar.
Überprüfen Sie als Nächstes den Trocknungs- und Zufuhrprozess des Harzes. Feuchtigkeit, Verunreinigungen, falsches Material oder eine ungleichmäßige Pelletversorgung können Symptome hervorrufen, die wie mechanische Probleme aussehen.
Wenn die Prozessbedingungen stabil sind, überprüfen Sie Schnecke, Zylinder, Schneckenspitze, Rückschlagring, Düse und zugehörige Komponenten. Ein zu großer Abstand zwischen Schnecke und Zylinder kann die Plastifizierungs- und Dosiereffizienz beeinträchtigen. Auch ein beschädigtes Rückschlagventil kann zu einem inkonsistenten Schussverhalten führen.
Praktische Fehlerbehebungssequenz:
Prozessdaten → Materialzustand → Temperaturprofil → Schneckenbetrieb → Schnecken-/Zylindermessungen → Komponenteninspektion → Korrekturmaßnahmen.
Wie kann die Lebensdauer verlängert werden?
Durch eine gute Wartung wird der Verschleiß nicht beseitigt, aber sie kann dazu beitragen, unnötige Schäden zu verhindern und den Austausch von Komponenten vorhersehbarer zu machen.
- Verwenden Sie das richtige Harz und vermeiden Sie eine Kontamination mit Fremdmaterialien.
- Befolgen Sie die entsprechenden Start- und Abschaltverfahren für das zu verarbeitende Polymer.
- Vermeiden Sie unnötige Schneckengeschwindigkeiten und Verarbeitungstemperaturen.
- Überwachen Sie ungewöhnliche Änderungen der Erholungszeit und des Druckverhaltens.
- Überprüfen Sie die Schraubenspitze und den Kontrollring während der planmäßigen Wartung.
- Messen Sie Schnecken- und Zylinderabmessungen, anstatt sich nur auf das Aussehen zu verlassen.
- Beim Materialwechsel geeignete Spülverfahren anwenden.
- Führen Sie Aufzeichnungen über Betriebsstunden, verarbeitete Materialien und Wartungsarbeiten.
Vorbeugende Inspektionen sind besonders wertvoll für Produktionslinien, in denen Schleifmittel kontinuierlich verarbeitet werden. Das frühzeitige Erkennen allmählicher Dimensionsänderungen kann Produktionsteams bei der Planung von Sanierungs- oder Austauscharbeiten während geplanter Ausfallzeiten und nicht nach einem unerwarteten Ausfall helfen.
Standard- und verschleißfeste Schneckenzylinder
Es gibt keine universelle Schneckenzylinderkonfiguration für jede Spritzgussanwendung. Eine Standardkonstruktion kann für Allzweckmaterialien geeignet sein, während eine verschleißfestere Lösung für anspruchsvolle Verbindungen gerechtfertigt sein kann.
| Rücksichtnahme | Allgemeine Anwendung | Anwendung mit hohem Verschleiß |
|---|---|---|
| Material | Oft unbesetzt oder mäßig anspruchsvoll | Oft Glas, Mineralien oder andere abrasive Verbindungen |
| Priorität | Ausgewogene Leistung und Kosten | Verschleißfestigkeit und Lebensdauer |
| Wartung | Routineinspektion | Genauere Überwachung von Abmessungen und Verschleiß |
Die wirtschaftlichste Variante sollte über die gesamte Betriebsdauer evaluiert werden. Ein niedrigerer anfänglicher Komponentenpreis stellt möglicherweise nicht die niedrigsten Gesamtbetriebskosten dar, wenn das Teil schnell verschleißt oder häufige Produktionsunterbrechungen verursacht.
Häufig gestellte Fragen
Was ist der Hauptzweck eines Spritzgussschneckenzylinders?
Sein Hauptzweck besteht darin, Polymer vor dem Einspritzen zu fördern, zu schmelzen, zu mischen, zu homogenisieren und zu dosieren. Die Schnecke und der Zylinder arbeiten zusammen, um für jeden Formzyklus ein kontrolliertes Schmelzvolumen bereitzustellen.
Wie erkenne ich, wann ein Schraubenzylinder ausgetauscht werden muss?
Zu den typischen Warnzeichen gehören eine längere Erholungszeit, eine instabile Schussgröße, eine inkonsistente Schmelzqualität, übermäßige Leckage, ungewöhnlicher Verschleiß oder messbare Abmessungsspielräume, die über die Maschinen- oder Komponentenspezifikation hinausgehen. Eine ordnungsgemäße Messung ist der Beurteilung des Zustands allein anhand des Aussehens vorzuziehen.
Kann eine Schneckenkonstruktion jede Art von Kunststoff verarbeiten?
Nein. Verschiedene Polymere haben unterschiedliche Schmelzeigenschaften, thermische Empfindlichkeit, Viskosität und Mischanforderungen. Eine Schraube, die für eine bestimmte Materialfamilie entwickelt wurde, bietet mit einer anderen Formulierung möglicherweise keine optimale Leistung.
Warum erfordern glasfaserverstärkte Materialien besondere Aufmerksamkeit?
Glasfasern sind abrasiv und können den Verschleiß an Schneckengängen, Zylinderoberflächen und anderen plastifizierenden Komponenten beschleunigen. Für die kontinuierliche Verarbeitung abrasiver Massen können verschleißfeste Materialien oder Oberflächenbehandlungen sinnvoll sein.
Beeinflusst die Schneckengeschwindigkeit die Lebensdauer des Schneckenzylinders?
Die Schneckengeschwindigkeit beeinflusst Scherung, Wärmeerzeugung, Durchsatz und die mechanische Betriebsumgebung. Eine zu hohe oder unangemessene Geschwindigkeit kann zu unnötiger thermischer oder mechanischer Belastung führen, daher sollten die Betriebsbedingungen je nach Material und Maschine festgelegt werden.
Welche Informationen sollte ich bei der Anfrage eines Ersatzschneckenzylinders angeben?
Zu den nützlichen Informationen gehören Maschinenhersteller und -modell, Schneckendurchmesser, Schneckenlänge oder L/D-Verhältnis, vorhandene Schneckenzeichnung (falls verfügbar), Zylinderabmessungen, Harztyp, Füllstoffgehalt, Verarbeitungstemperatur, Schussgewicht und Produktionsanforderungen. Fotos und Maßmessungen können ebenfalls zur Bestätigung der Konfiguration beitragen.
Abschließende Überlegungen
EinSpritzguss-Schraubenzylinderspielt beim Spritzgießen eine grundlegende Rolle, da es bestimmt, wie effizient und gleichmäßig Polymer von Pellets in eine verwendbare Schmelze umgewandelt wird. Schneckengeometrie, Zylinderzustand, Materialauswahl, Verschleißschutz, Betriebsparameter und Wartung beeinflussen alle das Endergebnis.
Für Einkäufer und Produktionsingenieure besteht die wichtigste Lektion darin, das Bauteil entsprechend der tatsächlichen Anwendung zu spezifizieren und nicht nur nach Durchmesser oder Maschinenname auszuwählen. Das Verständnis des Harzes, der Produktionsbedingungen, der Verschleißumgebung und der erforderlichen Leistung kann zu einem besser geeigneten Schneckenzylinder und einem vorhersehbareren Formprozess führen.
Suchen Sie nach einer zuverlässigen Schneckenzylinderlösung?
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.konzentriert sich auf Komponenten für Kunststoffverarbeitungsmaschinen und kann Kunden mit Schnecken- und Zylinderlösungen für verschiedene Spritzgussanwendungen unterstützen. Die Bereitstellung detaillierter Maschinen- und Materialinformationen ist ein wirksamer erster Schritt zur Identifizierung einer geeigneten Konfiguration.
Benötigen Sie ein Schneckengehäuse für Ihre Spritzgießmaschine? Kontaktieren Sie unsum Ihre Maschinenspezifikationen, Verarbeitungsmaterialien, Maßanforderungen und Anwendungsanforderungen zu besprechen.
Ähnliche Neuigkeiten
- Was ist eine halogenfreie Schraube und warum ist sie in der Kunststoffverarbeitung wichtig?
- Was macht eine konische Doppelschnecke und einen konischen Zylinder für die anspruchsvolle Kunststoffextrusion zuverlässig?
- Wie können Sie die richtige Schraube für die Chen Hsong-Injektionsmaschine auswählen?
- Wie verbessert ein Einspritzschraubenkopf die Plastifizierungsleistung beim Spritzgießen?
- Wie verbessert die Bimetallschnecke von Spritzgussmaschinen die Leistung bei der Kunststoffverarbeitung?
- Wie verbessert ein Zylinder für die Chen Hsong-Spritzgießmaschine die Leistung beim Spritzgießen?
Hinterlassen Sie mir eine Nachricht