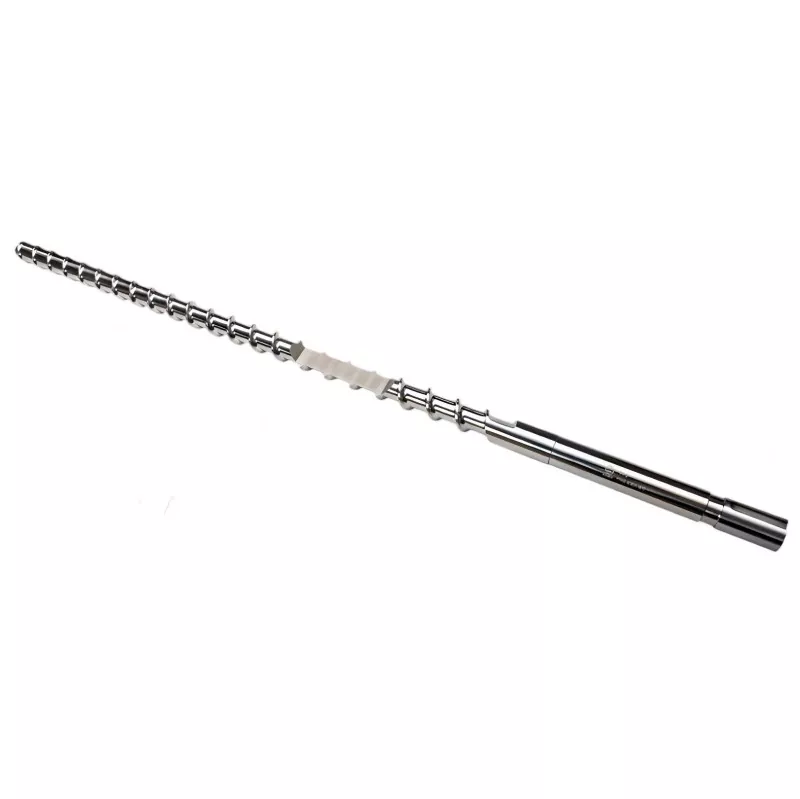
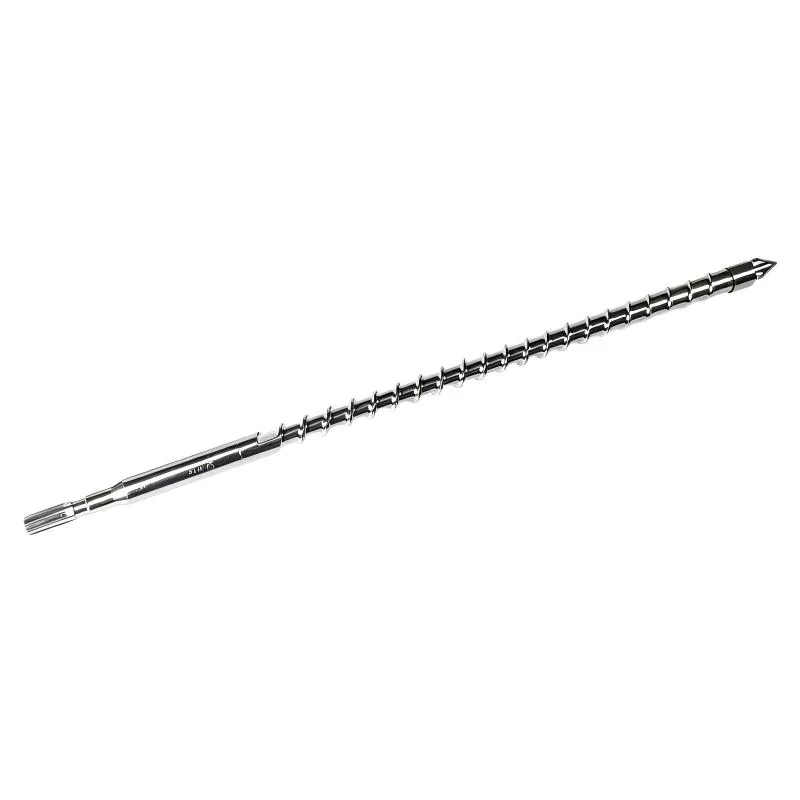
Was macht eine konische Doppelschnecke und einen konischen Zylinder für die anspruchsvolle Kunststoffextrusion zuverlässig?
A konische Doppelschnecke und Zylinderist eine wichtige Arbeitskomponente in vielen Kunststoffextrusionssystemen, insbesondere in PVC-Rohren, Profilen, Platten, Platten, Schaumstoffplatten, WPC und anderen anspruchsvollen Anwendungen. Seine konische Geometrie sorgt für eine progressive Kompression, Förderung, Schmelzung und Mischung während des Extrusionsprozesses. Für eine zuverlässige Produktion kommt es jedoch auf weit mehr als die Grundform von Schnecke und Zylinder an. Materialauswahl, Schneckengeometrie, Zylinderkonstruktion, Verarbeitungsformulierung, Abstand, Temperaturkontrolle und Wartung beeinflussen alle die Leistung.
Für Hersteller besteht die eigentliche Herausforderung oft nicht darin, eine Ersatzschnecke und einen Ersatzzylinder zu finden, sondern eine Kombination zu finden, die unter tatsächlichen Produktionsbedingungen stabil bleibt. Ein hoher Kalziumkarbonatgehalt, abrasive Zusätze, recyceltes Material, korrosive Verbindungen, ein zu hohes Drehmoment und eine falsche Maschinenausrichtung können den Verschleiß beschleunigen und die Leistung verringern. In diesem Leitfaden werden die wichtigsten Faktoren erläutert, die Käufer bei der Bewertung einer konischen Doppelschnecke und eines konischen Zylinders berücksichtigen sollten, und wie die richtige Spezifikation dazu beitragen kann, die Produktionskonsistenz und die Lebensdauer der Ausrüstung zu verbessern.

Inhaltsverzeichnis
- Was ist eine konische Doppelschnecke und ein Zylinder?
- Wie unterstützt die konische Struktur die Extrusion?
- Wo werden konische Doppelschnecken- und Zylindersysteme eingesetzt?
- Welche Produktionsprobleme können mit der richtigen Schnecke und dem richtigen Zylinder gelöst werden?
- Welche Materialien und Oberflächenbehandlungen sind wichtig?
- Wie wirkt sich Verschleiß auf die Extrusionsleistung aus?
- Wie sollten Käufer eine konische Doppelschnecke mit Zylinder spezifizieren?
- Wie kann die Lebensdauer verlängert werden?
- Checkliste für Käufer
- Häufig gestellte Fragen
- Abschluss
1. Was ist eine konische Doppelschnecke mit Zylinder?
Eine konische Doppelschnecke mit Zylinder besteht aus zwei konischen Schnecken, die in einem passenden konischen Zylinder arbeiten. Im Gegensatz zu einem parallelen Doppelschneckensystem, bei dem der Schneckendurchmesser relativ konstant bleibt, ändert sich bei einer konischen Konfiguration der Durchmesser entlang der Verarbeitungsrichtung allmählich.
Der größere Zufuhrbereich bietet Platz für die Materialaufnahme, während der immer kleiner werdende Abwärtsbereich zur Kompression und Plastifizierung beiträgt. Die beiden Schnecken arbeiten zusammen, um das Material zu fördern, zu verdichten, zu mischen und zu schmelzen, bevor es die Düse erreicht.
Diese Konfiguration ist insbesondere mit der PVC-Verarbeitung verbunden, da Hart-PVC kontrollierte Schmelz- und Plastifizierungsbedingungen erfordert. Branchenzulieferer spezifizieren üblicherweise konische Doppelschneckenfässer für PVC-Rohre, -Profile, -Platten, Schaumstoffplatten, Pellets und verwandte Produkte.
Kernpunkt: Schnecke und Zylinder sollten als ein funktionierendes System betrachtet werden. Schneckengeometrie, Zylinderbohrung, Spiel, Materialformulierung und Maschinenbedingungen müssen zusammenarbeiten und dürfen nicht unabhängig voneinander bewertet werden.
2. Wie unterstützt die konische Struktur die Extrusion?
Die konische Geometrie schafft eine sich ständig verändernde Verarbeitungsumgebung. Während sich das Material vorwärts bewegt, ändert sich das verfügbare Volumen und das Polymer erfährt eine zunehmende mechanische Wechselwirkung. Dies trägt zur Kompression, zum Schmelzen und zur Homogenisierung bei.
Durch die Doppelschneckenkonfiguration entstehen außerdem mehrere Kontaktflächen zwischen Polymer, Schnecken und Zylinder. Wenn die Geometrie richtig auf die Formulierung abgestimmt ist, kann diese Wechselwirkung eine gleichmäßige Plastifizierung fördern und gleichzeitig eine kontrollierte Materialbewegung aufrechterhalten.
Füttern Empfängt und transportiert Rohmaterial in die Verarbeitungszone.
Kompression Die progressive Geometrie erhöht die Materialverdichtung bei fortschreitender Verarbeitung.
Plastifizieren Mechanische Energie und kontrollierte Zylindererwärmung tragen dazu bei, die Formulierung in eine homogene Schmelze umzuwandeln.
Entladung Ein stabiler Schmelzedruck und ein gleichmäßiger Materialzustand unterstützen eine gleichmäßige Düsenleistung.
Da jede Anwendung eine andere Rezeptur und andere Leistungsanforderungen hat, sollte die Schneckengeometrie nicht einfach durch Anpassung des Außendurchmessers ausgewählt werden. Das Material, die Füllstoffbeladung, der Produkttyp, das Maschinenmodell und die tatsächlichen Betriebsbedingungen beeinflussen alle die geeignete Konfiguration.
3. Wo werden konische Doppelschnecken- und Zylindersysteme eingesetzt?
Konische Doppelschneckensysteme werden häufig mit PVC- und anderen profilorientierten Extrusionsprozessen in Verbindung gebracht. Zu den gängigen Anwendungen gehören:
- PVC-Rohre und Formstücke
- Tür- und Fensterprofile aus PVC
- PVC-Platten und -Platten
- PVC-Schaumplatten
- WPC-Profile und -Platten
- SPC und verwandte Bodenbelagsmaterialien
- Pelletieren und Compoundieren von PVC
- Weitere kundenspezifische Extrusionsprodukte
Verschiedene Anbieter bieten konische Doppelschneckenfässer für die Rohr-, Profil-, Blech-, Platten- und WPC-Produktion an, wobei die Spezifikationen je nach Maschinendesign und Rezeptur erheblich variieren können.
| Anwendung | Typisches Material | Hauptproblem bei der Verarbeitung |
|---|---|---|
| PVC-Rohr | PVC / PVC-U | Stabile Plastifizierung und Ausgabe |
| PVC-Profil | Hart-PVC | Gleichmäßigkeit der Schmelze und Dimensionsstabilität |
| WPC-Produkte | PVC/PE + Holz oder mineralische Füllstoffe | Abrieb- und Wärmekontrolle |
| Schaumstoffplatte | Formulierung auf PVC-Basis | Plastifizierender und kontrollierter Schmelzezustand |
4. Welche Produktionsprobleme können mit der richtigen Schnecke und dem richtigen Zylinder gelöst werden?
Extrusionskunden kaufen in der Regel keine Schnecke und kein Zylinder, nur weil eine Komponente das Ende ihrer theoretischen Lebensdauer erreicht hat. Häufiger steckt hinter der Ersatzanfrage ein Produktionsproblem.
Problem: Die Leistung nimmt allmählich ab.
Zu den möglichen Ursachen zählen ein vergrößerter Schrauben-Zylinder-Abstand, verschlissene Flugflächen, Rezepturänderungen oder eine instabile Zufuhr.
Problem: Die Plastifizierung wird inkonsistent.
Die Schneckengeometrie, das Kompressionsprofil, die Temperaturverteilung und der Verschleißzustand bieten möglicherweise nicht mehr die vorgesehene Verarbeitungsumgebung.
Problem: Die Produktqualität schwankt.
Ungleichmäßiges Schmelzen oder instabiler Druck können zu Maßabweichungen, Oberflächenfehlern und inkonsistenten Produkteigenschaften führen.
Problem: Die Wartung wird häufiger.
Eine schlecht auf die Rezeptur abgestimmte Material- oder Oberflächenbehandlung kann den Verschleiß beschleunigen, insbesondere wenn abrasive Füllstoffe im Spiel sind.
Ein Austausch sollte daher das Betriebsproblem beheben und nicht nur die Abmessungen einer alten Komponente duplizieren. Die beste Spezifikation ist diejenige, die zum tatsächlichen Material, Produktionsziel und Maschinenumgebung passt.
5. Welche Materialien und Oberflächenbehandlungen sind wichtig?
Die Schnecken- und Zylindermetallurgie hat einen direkten Einfluss auf die Haltbarkeit. Zu den gängigen Optionen gehören nitrierte Stähle, gehärtete legierte Stähle und Bimetallkonstruktionen. Für stark abrasive oder korrosive Anwendungen können Hersteller spezielle Legierungen oder gehärtete Auskleidungen in Betracht ziehen.
Öffentlich verfügbare Industriespezifikationen zeigen Beispiele für die Verwendung von Materialien wie 38CrMoAlA, SCM440 und anderen legierten Stählen, je nach Anwendung mit Nitrierung, Chrombehandlung oder Bimetallkonstruktion.
| Konstruktion | Potenzieller Vorteil | Typische Überlegung |
|---|---|---|
| Nitrierter Stahl | Gute Oberflächenhärte und praktische Kosten | Bei stark abrasiven Formulierungen kann eine Aufrüstung erforderlich sein |
| Bimetallischer Zylinder | Erhöhte Widerstandsfähigkeit unter anspruchsvollen Bedingungen | Höhere anfängliche Herstellungskosten |
| Konstruktion aus gehärteter Legierung | Geeignet für Anwendungen, die eine höhere Verschleißfestigkeit erfordern | Das Material muss auf die Verarbeitungsumgebung abgestimmt sein |
| Austauschbare Verschleißauskleidung | Kann den zukünftigen Austausch von Verschleißteilen vereinfachen | Erfordert eine kompatible Laufkonstruktion und eine genaue Installation |
Die richtige Wahl hängt von der Formulierung und nicht nur vom Materialnamen ab. Calciumcarbonat, Glasfasern, Talk, recycelte Verbindungen und andere harte Füllstoffe können die Schleifbelastung erhöhen. Korrosive Verarbeitungsbedingungen können einen anderen Verschleißmechanismus hervorrufen.
6. Wie wirkt sich Verschleiß auf die Extrusionsleistung aus?
Verschleiß ist einer der wichtigsten Gründe für nachlassende Extrusionsleistung. Der Abstand zwischen den Schneckengängen und der Zylinderoberfläche wird in einem neuen System sorgfältig kontrolliert. Wenn der Verschleiß diesen Spalt vergrößert, kann mehr Material um die Schneckenspitzen herum nach hinten fließen, anstatt sich effizient in Richtung der Matrize zu bewegen.
Das Ergebnis kann schleichend auftreten: geringere Leistung bei gleicher Schneckengeschwindigkeit, höherer Energiebedarf, erhöhte Schmelzetemperatur, instabiler Druck oder inkonsistente Produktqualität. Auch starker Verschleiß kann das vorgesehene Kompressions- und Plastifizierungsverhalten des Systems verändern.
Häufige Verschleißquellen
- Abrasive mineralische Füllstoffe
- Glasfaser oder andere harte Verstärkung
- Hoher Füllstoffgehalt
- Recyceltes Material, das Schadstoffe enthält
- Falscher Schrauben-Zylinder-Abstand
- Fehlausrichtung oder übermäßige seitliche Belastung
- Unsachgemäße Temperaturkontrolle
- Überlastung oder Fremdmaterial dringt in den Extruder ein
Wichtig ist, dass der Verschleiß nicht immer über das gesamte konische Profil gleichmäßig ist. Verschiedene Abschnitte können unterschiedlichen mechanischen und chemischen Bedingungen ausgesetzt sein. Daher sollte die Inspektion den gesamten Arbeitsbereich bewerten und sich nicht auf einen einzelnen Messpunkt verlassen.
7. Wie sollten Käufer eine konische Doppelschnecke mit Zylinder spezifizieren?
Einer der häufigsten Kauffehler besteht darin, nur ein Maschinenmodell oder einen Schraubendurchmesser an einen Hersteller zu senden. Diese Informationen sind nützlich, reichen jedoch möglicherweise nicht aus, um das richtige Design zu bestimmen.
Eine zuverlässigere technische Anfrage sollte die folgenden Informationen enthalten:
- Extruderhersteller und Maschinenmodell:Dadurch wird die grundlegende mechanische Hüllkurve festgelegt.
- Schnecken- und Zylinderabmessungen:Geben Sie Durchmesser, Länge, Konizität und relevante Zeichnungen an, sofern verfügbar.
- Verarbeitetes Material:Geben Sie PVC, WPC, SPC oder eine andere Formulierung an.
- Füllstoffgehalt:Geben Sie gegebenenfalls den Prozentsatz an Calciumcarbonat oder anderen Füllstoffen an.
- Zielausgabe:Geben Sie die erforderliche Produktionsrate in kg/h an.
- Schneckengeschwindigkeit:Die tatsächliche Betriebsdrehzahl hilft bei der Bestimmung der Verarbeitungsbedingungen.
- Temperaturprofil:Die aktuellen Zylinder- und Schmelztemperaturen können betriebliche Einschränkungen aufzeigen.
- Aktueller Verschleißzustand:Fotos, Messungen oder Produktionssymptome können bei der Diagnose des bestehenden Problems helfen.
- Produkttyp:Rohr, Profil, Blech, Platte, Bodenbelag oder ein anderes fertiges Produkt.
- Erforderliche Lebensdauer:Dies hilft bei der Entscheidung, ob Standard- oder erweiterter Verschleißschutz angemessen ist.
| Information | Warum es wichtig ist |
|---|---|
| Maschinenmodell | Bestätigt die mechanische Kompatibilität |
| Materialformulierung | Bestimmt Verarbeitungs- und Verschleißanforderungen |
| Füllstoffanteil | Hilft bei der Bestimmung der Anforderungen an die Abriebfestigkeit |
| Ausgabeanforderung | Beeinflusst Schneckengeometrie und Verarbeitungskapazität |
| Tragegeschichte | Hilft bei der Identifizierung wiederkehrender Fehlermechanismen |
Hersteller, die sich auf die maßgeschneiderte Schnecken- und Zylinderproduktion spezialisiert haben, fordern häufig Zeichnungen, Muster, Abmessungen, Maschineninformationen und Materialverarbeitungsbedingungen an, bevor sie einen Entwurf bestätigen.
8. Wie kann die Lebensdauer verlängert werden?
Selbst eine gut gefertigte konische Doppelschnecke und ein Zylinder können vorzeitigem Verschleiß unterliegen, wenn die Betriebsbedingungen schlecht kontrolliert werden. Die Instandhaltung sollte daher die Komponenteninspektion mit dem Prozessmanagement verbinden.
1. Monitorausgabe
Zeichnen Sie die Produktionsrate bei gleichbleibender Schneckengeschwindigkeit und gleichbleibenden Formulierungsbedingungen auf.
2. Drehmoment prüfen
Unerwartete Drehmomentänderungen können auf Formulierungs-, Zufuhr- oder mechanische Probleme hinweisen.
3. Überprüfen Sie den Verschleiß
Messen Sie kritische Bereiche regelmäßig, anstatt auf einen schwerwiegenden Leistungsverlust zu warten.
4. Temperatur kontrollieren
Ein stabiles Temperaturmanagement reduziert unnötige thermische Belastung und Verarbeitungsinstabilität.
5. Vermeiden Sie Kontaminationen
Fremdmetalle oder zu harte Verunreinigungen können zu plötzlichen mechanischen Schäden führen.
6. Behalten Sie die Ausrichtung bei
Eine korrekte Montage und Ausrichtung trägt dazu bei, lokalen Kontakt und abnormalen Verschleiß zu verhindern.
Bei der Verarbeitung von Formulierungen mit abrasiven Füllstoffen ist eine regelmäßige Kontrolle besonders wichtig. Durch vorbeugende Messungen können Veränderungen im Spiel erkannt werden, bevor sie zu einem größeren Produktionsproblem werden.
9. Käufer-Checkliste
Überprüfen Sie vor der Bestellung einer konischen Doppelschnecke und eines Zylinders Folgendes:
- ☐ Maschinenhersteller und genaues Modell bestätigt
- ☐ Schnecken- und Zylinderabmessungen überprüft
- ☐ Materialformulierung bereitgestellt
- ☐ Füllstoffgehalt und abrasive Bestandteile identifiziert
- ☐ Zielleistung und Betriebsdrehzahl vorgegeben
- ☐ Vorhandenes Verschleißbild dokumentiert
- ☐ Erforderliche Verschleißfestigkeit besprochen
- ☐ Nach Möglichkeit Zeichnung, Muster oder gemessene Maße vorhanden
10. Häufig gestellte Fragen
Welche Materialien werden üblicherweise mit einer konischen Doppelschnecke und einem Zylinder verarbeitet?
Konische Doppelschneckensysteme werden vor allem bei der PVC-Verarbeitung eingesetzt, darunter PVC-Rohre, -Profile, -Platten, Schaumstoffplatten und verwandte Produkte. Sie können auch für WPC, SPC und andere Rezepturen eingesetzt werden, wenn Schneckengeometrie und Materialien richtig auf die Anwendung abgestimmt sind.
Was verursacht vorzeitigen Verschleiß?
Abrasive Füllstoffe, hohe Füllstoffbeladung, korrosive Verarbeitungsbedingungen, Verunreinigungen, übermäßiges Drehmoment, falsches Spiel, schlechte Ausrichtung und instabile Betriebsbedingungen können zu beschleunigtem Verschleiß beitragen.
Ist ein Bimetallzylinder immer notwendig?
Nicht unbedingt. Die geeignete Konstruktion hängt von der Rezeptur, dem Füllstoffgehalt, den Produktionsbedingungen und der erwarteten Lebensdauer ab. Für einige Anwendungen kann eine standardmäßige nitrierte Konstruktion geeignet sein, während stark abrasive Formulierungen verschleißbeständigere Lösungen rechtfertigen können.
Wie kann ich eine konische Doppelschnecke und ein Ersatzzylinder bestellen?
Beginnen Sie mit dem Extrudermodell, den Schnecken- und Zylinderabmessungen, der Materialformulierung, dem Füllstoffanteil, der Zielleistung und den aktuellen Betriebsbedingungen. Zeichnungen, Muster, Fotos und Verschleißmessungen können die technische Bestätigung genauer machen.
Können Schnecke und Zylinder individuell angepasst werden?
Ja. Die kundenspezifische Produktion kann auf Maschinenspezifikationen, Zeichnungen, Mustern, Materialrezepturen und Anwendungsanforderungen basieren. Die kundenspezifische Anpassung ist insbesondere dann sinnvoll, wenn der Kunde ungewöhnliche Füllstände, spezifische Leistungsziele oder wiederkehrende Verschleißprobleme hat.
Welche Anzeichen weisen darauf hin, dass eine Schraube und ein Zylinder möglicherweise überprüft werden müssen?
Typische Anzeichen sind sinkende Leistung bei gleicher Schneckengeschwindigkeit, instabiler Druck, erhöhte Schmelzetemperatur, höheres Drehmoment, ungleichmäßige Plastifizierung, sichtbare Produktfehler und ungewöhnliche Verschleißspuren, die während der Wartung festgestellt wurden.
11. Fazit
Eine konische Doppelschnecke und ein Zylinder sind mehr als nur ein Paar Ersatzkomponenten. Es ist ein zentraler Bestandteil des Extrusionssystems, der direkten Einfluss auf die Materialförderung, Kompression, Plastifizierung, Mischung, Druckstabilität und Produktionskonsistenz hat.
Für Käufer ist die wichtigste Entscheidung nicht nur die Wahl des niedrigsten Kaufpreises. Die Spezifikation sollte die tatsächliche Materialformulierung, den Füllstoffgehalt, das Maschinenmodell, das Leistungsziel, die Betriebsbedingungen und die erwartete Lebensdauer widerspiegeln. Eine richtig aufeinander abgestimmte Schnecke und Zylinder können dazu beitragen, unerwartete Ausfallzeiten zu reduzieren, eine stabile Produktion aufrechtzuerhalten und die langfristigen Wartungskosten zu kontrollieren.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. konzentriert sich auf Kunststoffmaschinenkomponenten und kann Kunden unterstützen, die auf der Grundlage ihrer Ausrüstungs- und Produktionsanforderungen nach konischen Doppelschnecken- und Zylinderlösungen suchen. Durch die Bereitstellung genauer Maschineninformationen, Zeichnungen, Muster und Verarbeitungsdetails können Käufer die technische Bewertung effizienter gestalten und eine Lösung erhalten, die besser zu ihrer Extrusionsanwendung passt.
Benötigen Sie eine Lösung mit konischer Doppelschnecke und Zylinder?
Unabhängig davon, ob Sie eine Ersatzkomponente, eine verschleißfeste Konfiguration oder eine maßgeschneiderte Schnecke und Trommel für PVC, WPC oder andere Extrusionsanwendungen benötigen, kann die Bereitstellung Ihres Maschinenmodells, Ihrer Abmessungen und Materialinformationen dazu beitragen, die technische Bewertung zu beschleunigen.
Kontaktieren Sie unsum Ihre Extrusionsanforderungen zu besprechenZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.und finden Sie eine konische Doppelschnecken- und Zylinderkonfiguration, die zu Ihren Produktionsbedingungen passt.
Vorherige :
-
Ähnliche Neuigkeiten
- Wie können Sie die richtige Schraube für die Chen Hsong-Injektionsmaschine auswählen?
- Wie verbessert ein Einspritzschraubenkopf die Plastifizierungsleistung beim Spritzgießen?
- Wie verbessert ein Spritzguss-Schneckenzylinder die Spritzgussleistung?
- Wie verbessert die Bimetallschnecke von Spritzgussmaschinen die Leistung bei der Kunststoffverarbeitung?
- Wie verbessert ein Zylinder für die Chen Hsong-Spritzgießmaschine die Leistung beim Spritzgießen?
- Was macht den Zylinder der YIZUMI-Spritzgießmaschine für eine bessere Leistung bei der Kunststoffherstellung unerlässlich?
Hinterlassen Sie mir eine Nachricht