Wie verbessert ein Einspritzschraubenkopf die Plastifizierungsleistung beim Spritzgießen?
EinInjektionsschraubenkopfist eine kleine, aber wichtige Komponente einer Spritzgussschneckenbaugruppe. Es steuert den Fluss des geschmolzenen Kunststoffs während des Einspritzens, verhindert einen unerwünschten Rückfluss während der Halte- und Einspritzphase und trägt zu einem gleichmäßigen Schmelzedruck und einer gleichbleibenden Schussqualität bei. Wenn der Schraubenkopf falsch konstruiert, schlecht auf das Material abgestimmt oder über ein akzeptables Maß hinaus abgenutzt ist, kann es bei Herstellern zu instabilem Einspritzdruck, inkonsistentem Schussgewicht, schlechter Durchmischung, übermäßigem Materialaustritt und längeren Produktionsausfallzeiten kommen. Dieser Leitfaden erläutert den Aufbau, das Funktionsprinzip, Materialaspekte, häufige Probleme, Wartungsanforderungen und Auswahlkriterien für Einspritzschneckenköpfe und hilft Spritzgussprofis, fundiertere Entscheidungen zu treffen und die Maschinenzuverlässigkeit zu verbessern.

Inhaltsverzeichnis
- Warum ist der Injektionsschraubenkopf so wichtig?
- Wie ist der Kopf einer Injektionsschraube aufgebaut?
- Wie funktioniert ein Injektionsschraubenkopf?
- Welche Leistungsprobleme kann ein schlechter Schraubenkopf verursachen?
- Welche Materialien werden für Injektionsschraubenköpfe verwendet?
- Wie können Hersteller den richtigen Injektionsschraubenkopf auswählen?
- Was verursacht den Verschleiß des Injektionsschraubenkopfes?
- Wie kann die Lebensdauer von Injektionsschraubenköpfen verlängert werden?
- Überlegungen zum Design des Injektionsschraubenkopfes nach Anwendung
- Leitfaden zur Fehlerbehebung beim Injektionsschraubenkopf
- Häufig gestellte Fragen
- Letzte Gedanken
Warum ist der Injektionsschraubenkopf so wichtig?
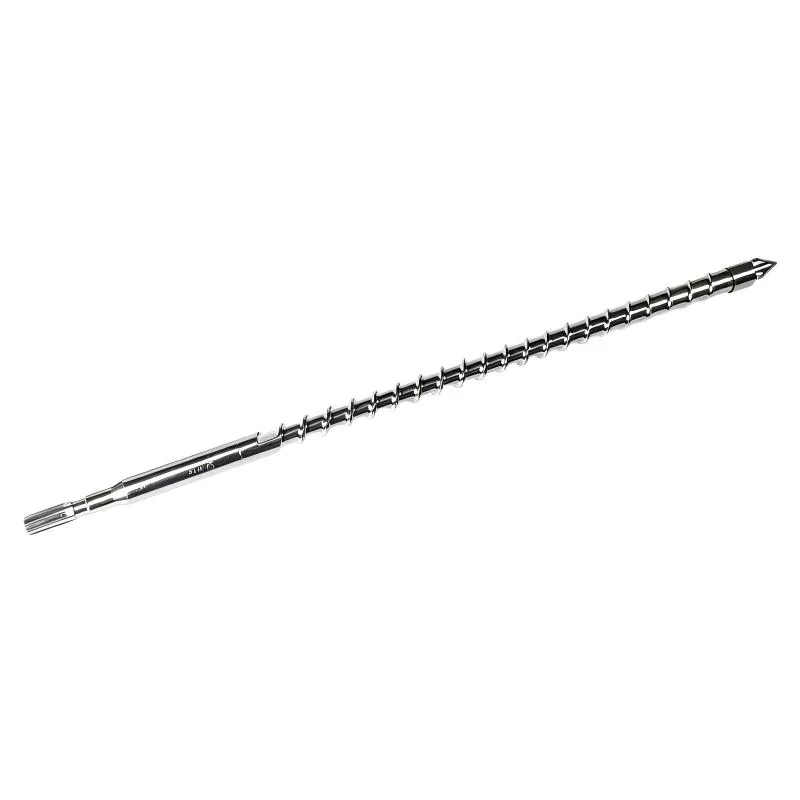
In einer Spritzgießmaschine ist die Schnecke für das Fördern, Schmelzen, Mischen und Einspritzen von Kunststoffmaterial in eine Form verantwortlich. Während der Schneckengeometrie, dem Zustand des Zylinders und den Heizsystemen normalerweise große Aufmerksamkeit geschenkt wird, ist dieInjektionsschraubenkopfist ebenso wichtig, da es am vorderen Ende der Schneckeneinheit sitzt und den Schmelzefluss beim Einspritzen und Plastifizieren direkt beeinflusst.
Der Schraubenkopf bildet zusammen mit Komponenten wie dem Rückschlagring, dem Druckring und der Schraubenspitze ein wirksames Rückschlagsystem. Während des Plastifizierens dreht sich die Schnecke und bewegt geschmolzenes Material zur Vorderseite des Zylinders. Während des Einspritzens bewegt sich die Schnecke vorwärts und die Schraubenkopfbaugruppe hilft dabei, das geschmolzene Polymer so zu kontrollieren, dass das Material mit vorhersehbarem Druck und Volumen in die Form gefördert wird.
Ein richtig gestalteter Schraubenkopf kann dazu beitragen:
- Stabilerer Einspritzdruck
- Bessere Wiederholgenauigkeit von Schuss zu Schuss
- Reduzierter Schmelzerückfluss
- Konsistenteres Schussgewicht
- Verbesserte Plastifizierungseffizienz
- Bessere Kontrolle des geschmolzenen Materials
- Reduzierter Materialaustritt um den Rückschlagring herum
- Geringeres Risiko eines vorzeitigen Komponentenausfalls
Für Hersteller, die Präzisionskomponenten, Verpackungsprodukte, Automobilteile, medizinische Produkte, Haushaltsartikel oder technische Kunststoffkomponenten herstellen, können diese Vorteile direkten Einfluss auf Produktqualität und Herstellungskosten haben.
Wie ist der Kopf einer Injektionsschraube aufgebaut?
Ein Injektionsschraubenkopf ist nicht einfach ein einzelnes Stück Metall. Abhängig vom Maschinendesign und den Anwendungsanforderungen kann die Front-End-Baugruppe mehrere aufeinander abgestimmte Komponenten enthalten. Ihre Abmessungen, Oberflächenbeschaffenheit, Material und Toleranzen müssen zusammenarbeiten, um eine kontrollierte Schmelzbewegung aufrechtzuerhalten.
| Komponente | Primäre Funktion | Bedeutung |
|---|---|---|
| Schraubenkopf / Schraubenspitze | Verbindet die Vorderseite der Schnecke mit der Rückschlagbaugruppe und leitet den Schmelzefluss | Hoch |
| Überprüfen Sie den Ring | Hilft, die Rückwärtsbewegung des geschmolzenen Kunststoffs während des Einspritzens zu begrenzen | Sehr hoch |
| Druckring | Unterstützt den Rückschlagring und trägt zur Stabilität der Baugruppe bei | Hoch |
| Dichtflächen | Helfen Sie dabei, unkontrollierten Materialaustritt zu reduzieren | Hoch |
| Gewindeverbindung | Sichert die Front-End-Komponenten an der Schraube | Hoch |
Die genaue Konfiguration variiert je nach Spritzmaschinentyp, Schneckendurchmesser, Schneckendesign, Polymereigenschaften und Produktionsanforderungen. Daher ist es nicht empfehlenswert, einen Schraubenkopf nur aufgrund des äußeren Erscheinungsbildes auszutauschen. Dimensionskompatibilität und Anwendungsbedingungen müssen gemeinsam bewertet werden.
Wie funktioniert ein Injektionsschraubenkopf?
Der Injektionszyklus kann in mehrere Stufen vereinfacht werden und die Rolle des Schraubenkopfes ändert sich im Laufe des Prozesses.
1. Plastifizierungsphase
Beim Plastifizieren dreht sich die Schnecke im erhitzten Zylinder. Kunststoffpellets werden vorwärts transportiert, während Hitze und mechanische Scherung das feste Material in einen geschmolzenen Zustand überführen.
Während sich geschmolzener Kunststoff vor der Schnecke ansammelt, bewegt sich die Schnecke zurück, um das erforderliche Schussvolumen zu erzeugen. Die Schraubenkopf- und Rückschlagringbaugruppe muss eine effiziente Vorwärtsbewegung der Schmelze ermöglichen und gleichzeitig ein angemessenes Dichtungsverhalten aufrechterhalten.
2. Injektionsphase
Wenn die Injektion beginnt, hört die Schnecke auf, sich zu drehen, und bewegt sich vorwärts. Die Schraubenkopfbaugruppe arbeitet mit dem Rückschlagring zusammen, um die Rückbewegung der Schmelze zu reduzieren.
Wenn ein übermäßiger Rückfluss auftritt, kann die tatsächliche Materialmenge, die in die Form gelangt, vom vorgesehenen Schussvolumen abweichen. Dies kann zu inkonsistenter Füllung, Schwankungen im Teilegewicht, Dimensionsinstabilität oder zu kurzen Schüssen führen.
3. Haltedruckstufe
Nachdem die Kavität gefüllt ist, wird Nachdruck ausgeübt, um die Schrumpfung des Polymers auszugleichen. Die Schraubenkopfbaugruppe muss in dieser Phase eine stabile Schmelzekontrolle aufrechterhalten.
Ein verschlissenes oder schlecht abgestimmtes Rückschlagsystem kann zu Druckverlust führen. Bei anspruchsvollen Anwendungen können bereits relativ kleine Abweichungen als Unterschiede in den Produktabmessungen oder im Gewicht sichtbar werden.
4. Erholungsphase
Nach dem Einspritzen und Halten dreht sich die Schraube erneut, um den nächsten Schuss vorzubereiten. Die Schraubenkopfbaugruppe kehrt zu ihrer plastifizierenden Funktion zurück, sodass das System den Zyklus wiederholen kann.
Durch diese wiederholte Bewegung kann der Schraubenkopf im Laufe langer Produktionsläufe erheblichen mechanischen und thermischen Belastungen ausgesetzt sein.
Welche Leistungsprobleme kann ein schlechter Schraubenkopf verursachen?
Wenn ein Einspritzschneckenkopf nicht zur Maschine oder zum Material passt, können Produktionsprobleme eher schleichend als sofort auftreten. Daher ist eine genaue Diagnose besonders wichtig.
| Beobachtetes Problem | Mögliches Problem mit dem Schraubenkopf | Möglicher Produktionseffekt |
|---|---|---|
| Instabiles Schussgewicht | Undichtigkeit am Sicherungsring oder zu großes Spiel | Variables Produktgewicht |
| Schwankung des Einspritzdrucks | Ungleichmäßige Abdichtung oder Verschleiß | Instabile Füllbedingungen |
| Längere Erholungszeit | Falsche Fließeigenschaften oder Verschleiß | Geringere Produktivität |
| Materialaustritt | Beschädigte Dichtflächen | Materialverschwendung und Druckverlust |
| Unvollständige Füllung | Rückfluss oder unzureichende Schmelzkontrolle | Kurzschüsse oder Defekte |
| Schwarze Flecken oder Verunreinigungen | Oberflächenschäden oder Materialansammlungen | Aussehensmängel |
Es ist wichtig zu vermeiden, dass für jedes Gussproblem sofort der Schraubenkopf verantwortlich gemacht wird. Zylindertemperatur, Schneckengeschwindigkeit, Gegendruck, Materialfeuchtigkeit, Formzustand, Einspritzgeschwindigkeit und Maschinensteuerungsparameter können ebenfalls ähnliche Symptome hervorrufen. Eine systematische Inspektion ist daher zuverlässiger als der Austausch von Komponenten aufgrund eines einzelnen Symptoms.
Welche Materialien werden für Injektionsschraubenköpfe verwendet?
Die Materialauswahl hat großen Einfluss auf die Lebensdauer eines Injektionsschraubenkopfes. Verschiedene Polymere erzeugen unterschiedliche Abrieb-, Korrosions-, Hitzeeinwirkungs- und mechanische Belastungsgrade.
Gängige technische Ansätze umfassen die Verwendung von legierten Stählen mit geeigneter Wärmebehandlung, nitrierten Oberflächen, gehärteten Komponenten oder speziellen verschleißfesten Materialien für anspruchsvolle Anwendungen.
| Material-/Behandlungsansatz | Typischer Vorteil | Mögliche Anwendung |
|---|---|---|
| Legierter Stahl | Gute Festigkeit und Bearbeitbarkeit | Allgemeines Spritzgießen |
| Nitrierter Stahl | Verbesserte Oberflächenhärte und Verschleißfestigkeit | Standard- und mäßig abrasive Materialien |
| Gehärteter Stahl | Höhere Beständigkeit gegen mechanischen Verschleiß | Langfristige Produktion |
| Korrosionsbeständige Materialien | Bessere Beständigkeit gegenüber korrosiven Polymeren | PVC und chemisch aggressive Anwendungen |
| Spezielle verschleißfeste Legierungen | Erhöhte Beständigkeit gegen starken Abrieb | Glasgefüllte oder mineralgefüllte Polymere |
Materialien, die Glasfasern, mineralische Füllstoffe, Flammschutzmittel oder andere Zusätze enthalten, können den Bauteilverschleiß beschleunigen. In diesen Fällen kann es sein, dass ein Standardschraubenkopf nicht die gewünschte Lebensdauer bietet.
Wie können Hersteller den richtigen Injektionsschraubenkopf auswählen?
Bei der Auswahl eines Einspritzschneckenkopfes sollten die tatsächlichen Betriebsbedingungen berücksichtigt werden und nicht nur die Maschinenmarke oder der Schneckendurchmesser.
Zu den Schlüsselfaktoren gehören:
- Maschinenspezifikationen:Bestätigen Sie den Schneckendurchmesser, die Zylinderabmessungen, die Verbindungsabmessungen und die Anforderungen an die Front-End-Montage.
- Kunststoffmaterial:Identifizieren Sie, ob es sich bei dem Polymer um Standardpolymer, technisches Polymer, gefülltes, verstärktes, korrosives oder stark abrasives Polymer handelt.
- Produktionsvolumen:Beim kontinuierlichen Formen in großen Mengen werden höhere Anforderungen an Verschleißfestigkeit und Dimensionsstabilität gestellt.
- Einspritzdruck:Anwendungen mit höherem Druck erfordern Komponenten mit geeigneter mechanischer Festigkeit und Maßgenauigkeit.
- Temperatur:Die Verarbeitungstemperatur beeinflusst die thermische Belastung und das Materialverhalten.
- Schussgröße:Der Schneckenkopf muss für die tatsächlichen Einspritzanforderungen der Maschine geeignet sein.
- Wartungshistorie:Frühere Verschleißmuster können bei der Auswahl eines Ersatzes wertvolle Informationen liefern.
- Erforderliche Lebensdauer:Ein kostengünstiges Bauteil ist nicht unbedingt wirtschaftlich, wenn ein häufiger Austausch zu Produktionsausfällen führt.
Ein zuverlässiger Lieferant sollte in der Lage sein, Zeichnungen, Abmessungen, Maschineninformationen, Materialspezifikationen und Betriebsbedingungen zu prüfen, bevor er eine Komponente empfiehlt.
Was verursacht den Verschleiß des Injektionsschraubenkopfes?
Verschleiß ist einer der häufigsten Gründe für den Austausch des Injektionsschraubenkopfes. Allerdings kann die Verschleißrate je nach Anwendung erheblich variieren.
Materialabrieb
Glasgefüllte Kunststoffe und mineralgefüllte Polymere können deutlich abrasiver sein als herkömmliches Polypropylen oder Polyethylen. Bei kontinuierlicher Bearbeitung können kritische Oberflächen nach und nach beschädigt werden.
Korrosion
Einige Polymere, Zusatzstoffe und Verarbeitungsbedingungen können korrosive Umgebungen erzeugen. Korrosion kann die Dichtflächen und die Maßhaltigkeit beeinträchtigen.
Übermäßige Temperatur
Der Betrieb außerhalb des empfohlenen Temperaturbereichs kann den Materialabbau beschleunigen und die thermische Belastung der Schraubenbaugruppe erhöhen.
Unsachgemäße Montage
Falsche Installation, unzureichende Reinigung, beschädigte Gewinde oder falsches Anziehen können zu ungleichmäßiger Belastung und vorzeitiger Bauteilbeschädigung führen.
Unzureichende Wartung
Rückstände können die Bewegung und Abdichtung der Komponenten beeinträchtigen. Gerade bei Maschinen, die im Dauerbetrieb laufen oder abrasive Materialien verarbeiten, ist eine regelmäßige Inspektion wichtig.
Wie kann die Lebensdauer von Injektionsschraubenköpfen verlängert werden?
Vorbeugende Wartung ist im Allgemeinen kostengünstiger, als darauf zu warten, dass starker Verschleiß die Produktion beeinträchtigt.
- Überprüfen Sie die Schraubenkopf- und Sicherungsringbaugruppe in regelmäßigen Abständen.
- Messen Sie kritische Abmessungen, anstatt sich nur auf die visuelle Inspektion zu verlassen.
- Reinigen Sie Polymerrückstände bei der geplanten Wartung.
- Überprüfen Sie die Dichtflächen auf Riefen, Lochfraß oder ungewöhnlichen Verschleiß.
- Gewinde und Anschlussbereiche auf Beschädigungen prüfen.
- Überwachen Sie Änderungen des Einspritzdrucks und des Schussgewichts.
- Erfassen Sie die Erholungszeit und Änderungen im Formzyklus.
- Achten Sie besonders auf glasfaserverstärkte und andere abrasive Materialien.
- Verwenden Sie beim Austausch von Komponenten geeignete Installationsverfahren.
- Führen Sie Aufzeichnungen über den Austausch von Komponenten und die Betriebsbedingungen.
Einer der nützlichsten Wartungsindikatoren ist eine allmähliche Änderung der Formkonsistenz. Wenn die Maschine zuvor stabile Schussgewichte produzierte, aber zunehmende Schwankungen aufwies, sollte die Schnecken- und Rückschlagbaugruppe in den Inspektionsprozess einbezogen werden.
Überlegungen zum Design des Injektionsschraubenkopfes nach Anwendung
Es gibt keine einzelne Schraubenkopfkonfiguration, die für jede Spritzgussanwendung ideal ist. Die Produktionsanforderungen können erheblich variieren.
| Anwendung | Hauptherausforderung | Wichtige Überlegung |
|---|---|---|
| Standardkunststoffe | Hohes Produktionsvolumen | Zuverlässige Abdichtung und wirtschaftliche Lebensdauer |
| Technische Kunststoffe | Höhere Verarbeitungstemperaturen | Thermische Stabilität und Maßhaltigkeit |
| Glasgefüllte Kunststoffe | Hoher Abrieb | Erhöhte Verschleißfestigkeit |
| PVC-Verarbeitung | Korrosive Verarbeitungsumgebung | Geeignete korrosionsbeständige Materialien |
| Präzisionskomponenten | Strikte Schuss-zu-Schuss-Konstanz | Genaue Abmessungen und stabile Abdichtung |
| Großserienproduktion | Lange Dauerbetriebszeit | Langlebigkeit und vorhersehbare Wartungsintervalle |
Aus diesem Grund betrachten erfahrene Komponentenhersteller in der Regel die gesamte Betriebsumgebung und behandeln den Schraubenkopf nicht als isoliertes Ersatzteil.
Leitfaden zur Fehlerbehebung beim Injektionsschraubenkopf
Wenn sich die Formqualität plötzlich ändert, kann die folgende Diagnosesequenz dabei helfen, das Problem einzugrenzen.
- Überprüfen Sie die Variation des Schussgewichts.Vergleichen Sie mehrere aufeinanderfolgende Formteile.
- Überprüfen Sie den Einspritzdruck.Achten Sie auf ungewöhnliche Druckänderungen unter ansonsten stabilen Bedingungen.
- Überprüfen Sie das Wiederherstellungsverhalten.Eine unerwartete Verlängerung der Erholungszeit kann auf Veränderungen in der Plastifizierungsleistung hinweisen.
- Überprüfen Sie die Rückschlagbaugruppe.Achten Sie auf Verschleiß, Riefenbildung, Verformung oder Materialansammlungen.
- Kritische Abstände messen.Verlassen Sie sich nicht ausschließlich auf die Sichtprüfung.
- Überprüfen Sie die Materialbedingungen.Prüfen Sie, ob sich das Harz oder die Zusatzstoffe kürzlich verändert haben.
- Überprüfen Sie die Verarbeitungsparameter.Bestätigen Sie Temperatur, Schneckengeschwindigkeit, Gegendruck und Einspritzeinstellungen.
- Vergleichen Sie historische Wartungsaufzeichnungen.Frühere Abnutzungsmuster können auf wiederkehrende Probleme hinweisen.
Wenn das gleiche Problem nach der Überprüfung der Prozessparameter weiterhin besteht, wird eine detaillierte Inspektion der Schnecke, des Zylinders, des Schneckenkopfs und der Rückschlagringbaugruppe empfohlen.
Häufig gestellte Fragen
Was ist ein Injektionsschraubenkopf?
Ein Spritzgussschneckenkopf ist die vordere Komponente einer Spritzgussschneckenbaugruppe. Es arbeitet mit dem Rückschlagring und zugehörigen Komponenten zusammen, um den Fluss des geschmolzenen Kunststoffs während der Plastifizierungs-, Einspritz- und Nachdruckphase zu steuern.
Warum verschleißt der Kopf einer Injektionsschraube?
Häufige Ursachen sind abrasive Kunststoffe, Glasfasern, mineralische Füllstoffe, korrosive Materialien, hohe Temperaturen, unsachgemäße Montage, unzureichende Wartung und lange Betriebszyklen.
Wie erkenne ich, wann der Kopf einer Injektionsschraube ausgetauscht werden muss?
Zu den Warnzeichen können instabiles Schussgewicht, Schwankungen des Einspritzdrucks, erhöhter Materialrückfluss, inkonsistente Formqualität, abnormales Erholungsverhalten, sichtbare Oberflächenschäden und übermäßiger Komponentenspielraum gehören. Zur Bestätigung des Verschleißes sollten nach Möglichkeit Dimensionsmessungen durchgeführt werden.
Kann ein Injektionsschraubenkopf individuell angepasst werden?
Ja. Schraubenköpfe können gemäß Maschinenspezifikationen, Zeichnungen, Abmessungen, Materialanforderungen, Verarbeitungsbedingungen und Anwendungsanforderungen hergestellt werden. Eine kundenspezifische Anpassung kann besonders dann nützlich sein, wenn ein Standardersatz keine ausreichende Verschleißfestigkeit oder Dimensionskompatibilität bietet.
Unterscheiden sich Schraubenköpfe für abrasive Kunststoffe?
Sie erfordern möglicherweise eine andere Materialauswahl, Wärmebehandlung, Oberflächenbehandlung oder Designüberlegungen. Glas- und mineralgefüllte Polymere können einen wesentlich höheren Verschleiß verursachen als viele ungefüllte Kunststoffe.
Beeinflusst der Schraubenkopf die Schusskonsistenz?
Ja. Der Schraubenkopf und die Rückschlaganordnung beeinflussen, wie effektiv geschmolzener Kunststoff während des Einspritzens kontrolliert wird. Übermäßige Leckage oder Verschleiß können zu Schwankungen des Schussgewichts und inkonsistenten Formbedingungen führen.
Wie oft sollte der Kopf einer Injektionsschraube überprüft werden?
Es gibt kein allgemeingültiges Inspektionsintervall, da der Verschleiß vom Material, der Temperatur, der Produktionsmenge, der Maschinenkonstruktion und den Betriebsbedingungen abhängt. Großvolumige oder abrasive Anwendungen erfordern im Allgemeinen eine häufigere Inspektion.
Welche Informationen sollten bei der Bestellung eines Ersatzes angegeben werden?
Nützliche Informationen umfassen Maschinenmodell, Schraubendurchmesser, Schraubenzeichnung, Schraubenkopfabmessungen, Kunststoffmaterial, Zusatzstoffe oder Füllstoffe, Verarbeitungstemperatur, Produktionsanwendung und alle bekannten Verschleißprobleme. Durch die Bereitstellung genauer technischer Informationen können Kompatibilitätsrisiken verringert werden.
Letzte Gedanken
DerInjektionsschraubenkopfObwohl es sich um ein relativ kompaktes Bauteil handelt, hat es einen erheblichen Einfluss auf die Stabilität des Spritzgusses. Die richtige Gestaltung und Wartung des Schraubenkopfes kann dazu beitragen, geschmolzenen Kunststoff zu kontrollieren, den Rückfluss zu reduzieren, ein gleichmäßiges Schussgewicht zu unterstützen und die Zuverlässigkeit des gesamten Einspritzsystems zu verbessern.
Für Hersteller, die unter instabilem Schussgewicht, Druckschwankungen, vorzeitigem Verschleiß oder wiederkehrenden Formfehlern leiden, verdienen die Schraubenkopf- und Rückschlagringbaugruppe sorgfältige Aufmerksamkeit. Anstatt Komponenten ausschließlich nach Aussehen oder Preis auszutauschen, ist es besser, Maschinenabmessungen, Polymereigenschaften, Verarbeitungsbedingungen, Verschleißmuster und die erwartete Produktionslebensdauer gemeinsam zu bewerten.
ZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD.konzentriert sich auf Kunststoffmaschinenkomponenten und kann Kunden, die geeignete Lösungen für Einspritzschraubenköpfe suchen, technischen Support bieten. Unabhängig davon, ob Sie einen Standardersatz, eine verschleißfeste Lösung oder eine nach spezifischen Zeichnungen und Anwendungsanforderungen gefertigte Komponente benötigen, kann die Auswahl der richtigen Konfiguration dazu beitragen, unerwartete Ausfallzeiten zu reduzieren und die langfristige Produktionsstabilität zu verbessern.
Benötigen Sie einen zuverlässigen Einspritzschneckenkopf für Ihre Formmaschine? KontaktZHOUSHAN HAPPY PLASTICS MACHINERY CO., LTD. mit Ihrem Maschinenmodell, Schraubenabmessungen, Materialinformationen, Zeichnungen oder Anwendungsanforderungen. Unser Team kann Ihnen bei der Bewertung der geeigneten Lösung behilflich sein und professionelle Unterstützung für Ihr Spritzgussprojekt leisten.
Ähnliche Neuigkeiten
- Was ist eine halogenfreie Schraube und warum ist sie in der Kunststoffverarbeitung wichtig?
- Was macht eine konische Doppelschnecke und einen konischen Zylinder für die anspruchsvolle Kunststoffextrusion zuverlässig?
- Wie können Sie die richtige Schraube für die Chen Hsong-Injektionsmaschine auswählen?
- Wie verbessert ein Spritzguss-Schneckenzylinder die Spritzgussleistung?
- Wie verbessert die Bimetallschnecke von Spritzgussmaschinen die Leistung bei der Kunststoffverarbeitung?
- Wie verbessert ein Zylinder für die Chen Hsong-Spritzgießmaschine die Leistung beim Spritzgießen?
Hinterlassen Sie mir eine Nachricht
Neue Produkte


Nachrichtenempfehlungen